
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details
Yueze Environmental Protection fornisce soluzioni complete e conformi per il trattamento delle superfici industriali con tecnologia professionale e pregevole fattura.
 Ottieni richieste
2026-08-14
La maggior parte dei rivestimenti in polvere polimerizzano tra 160 e 210 gradi Celsius , con la stragrande maggioranza delle polveri poliestere termoindurenti ed epossidiche standard che polimerizzano a una temperatura compresa tra 180 e 200 gradi Celsius per 10-20 minuti una volta che la parte stessa raggiunge quella temperatura. Le formulazioni in polvere a bassa polimerizzazione possono finire a temperature fino a 120-150 gradi Celsius, il che è importante quando substrati sensibili al calore come MDF, plastica o alluminio di spessore sottile attraversano una linea di verniciatura a polvere. Il numero che determina effettivamente una buona polimerizzazione non è il punto impostato del forno, ma la temperatura del metallo della parte, poiché i forni sono impostati su un valore superiore alla temperatura di polimerizzazione target per tenere conto del tempo di riscaldamento e della massa della parte.
Il rivestimento in polvere viene applicato come polvere secca, caricata elettrostaticamente e diventa una pellicola dura e continua solo una volta riscaldato. All'interno del forno di polimerizzazione di una linea di verniciatura a polvere, la polvere prima si scioglie e scorre in uno strato liscio, quindi si reticola chimicamente per formare il rivestimento finale durevole. Se la temperatura è troppo bassa o il tempo di permanenza è troppo breve, la pellicola non si reticola mai completamente, lasciando una superficie morbida, gessosa o facilmente graffiabile, anche se la parte appare rivestita quando esce dal forno.
Ogni produttore di polveri pubblica un programma di polimerizzazione composto da una coppia di numeri, una temperatura e un tempo, ad esempio 200 gradi Celsius per 10 minuti misurati sulla superficie metallica. Entrambi i numeri sono legati insieme e non si può giudicare l'uno senza l'altro. Una parte che raggiunge solo i 180 gradi Celsius può ancora polimerizzare correttamente se viene mantenuta lì per un tempo di permanenza più lungo, motivo per cui la lunghezza del forno e la velocità del trasportatore su una linea di verniciatura a polvere vengono calcolate in base alla massa della parte, non solo intorno alla temperatura target.
I requisiti di polimerizzazione variano in base alla chimica e la scelta della polvere giusta per l'applicazione spesso dipende dalla corrispondenza della temperatura di polimerizzazione con il substrato e con la capacità della linea di produzione.
| Chimica delle polveri | Temp. di polimerizzazione tipica | Tempo di permanenza tipico |
|---|---|---|
| Poliestere TGIC standard | Da 180 a 200 gradi Celsius | 10-15 minuti |
| Polvere epossidica | Da 160 a 190 gradi Celsius | Da 10 a 20 minuti |
| Ibrido epossipoliestere | Da 170 a 190 gradi Celsius | 10-15 minuti |
| Poliestere a bassa polimerizzazione | 120-150 gradi Celsius | 15-25 minuti |
La risposta corretta alla temperatura necessaria per la verniciatura a polvere dipende sempre dal materiale di cui è fatta la parte, non solo dalla polvere presente nella tramoggia. L'utilizzo di un substrato oltre il limite di sicurezza può deformare, scolorire o indebolire il materiale anche se il rivestimento stesso polimerizza perfettamente.
Il forno di polimerizzazione è la stazione più importante su una linea di verniciatura a polvere per raggiungere costantemente la temperatura corretta. Un forno impostato troppo caldo all'inizio e troppo freddo alla fine del percorso del trasportatore produce risultati di polimerizzazione incoerenti in tutto il lotto, anche quando ogni parte ha ricevuto la stessa polvere nominale e lo stesso punto di regolazione.
Molti forni industriali su un moderno linea di verniciatura a polvere utilizzare più zone di riscaldamento in modo che la temperatura dell'aria possa aumentare gradualmente anziché far esplodere immediatamente la parte a pieno calore, riducendo così il rischio di formazione di pellicine superficiali prima che il nucleo della parte raggiunga la temperatura.
Anche la distribuzione del flusso d'aria attraverso la camera del forno previene la formazione di punti freddi, mentre il sovraccarico di una linea di verniciatura a polvere con troppe parti appese troppo vicine tra loro blocca la circolazione dell'aria e crea sezioni sottostampate sul lato in ombra delle parti.
La velocità del trasportatore su una linea di verniciatura a polvere viene impostata in base alla massa della parte e alla lunghezza del forno in modo che ogni parte trascorra abbastanza tempo alla temperatura per completare la reazione di reticolazione, non semplicemente il tempo sufficiente per passare attraverso il forno.
| Problem | Causa correlata alla temperatura |
|---|---|
| Rivestimento gessoso o morbido | Polimerizzazione insufficiente a causa di temperatura del metallo o tempo di permanenza insufficienti |
| Ingiallimento o scolorimento | Polimerizzazione eccessiva dovuta a temperatura eccessiva del forno o tempo di permanenza prolungato |
| Fori di spillo o bolle superficiali | Rapido aumento di calore che causa degassamento prima che la pellicola si solidifichi |
| Lucentezza non uniforme in un lotto | Temperatura della zona del forno non costante o flusso d'aria bloccato |
Indovinare i punti di regolazione del forno è il motivo più comune a linea di verniciatura a polvere produce risultati incoerenti, quindi la maggior parte dei programmi di qualità verifica la temperatura effettiva della parte anziché fidarsi solo del display del forno.
Le parti standard in alluminio polimerizzano bene al normale intervallo compreso tra 180 e 200 gradi Celsius, ma le estrusioni sottili a volte beneficiano di un punto di regolazione del forno leggermente inferiore abbinato a una permanenza più lunga per evitare la distorsione del calore.
Sì, le formulazioni in polvere a bassa polimerizzazione sono progettate per reticolare completamente a una temperatura compresa tra 120 e 150 gradi Celsius, che è la scelta standard per legno, plastica e altri substrati sensibili al calore eseguiti su una linea di verniciatura a polvere.
La polvere si scioglierà e scorrerà ma non si reticolerà completamente, lasciando un rivestimento che sembra finito ma non supera i test di adesione, durezza e resistenza chimica.
La maggior parte delle polveri standard impiega dai 10 ai 20 minuti una volta che il metallo della parte raggiunge la temperatura target e il valore esatto è sempre indicato nella scheda tecnica del produttore della polvere.
Lo spessore della parte modifica il tempo necessario per raggiungere la temperatura target piuttosto che la temperatura target stessa, quindi le parti più pesanti necessitano di una permanenza nel forno più lunga o di una velocità del trasportatore più lenta sulla linea di verniciatura a polvere per raggiungere la completa polimerizzazione.
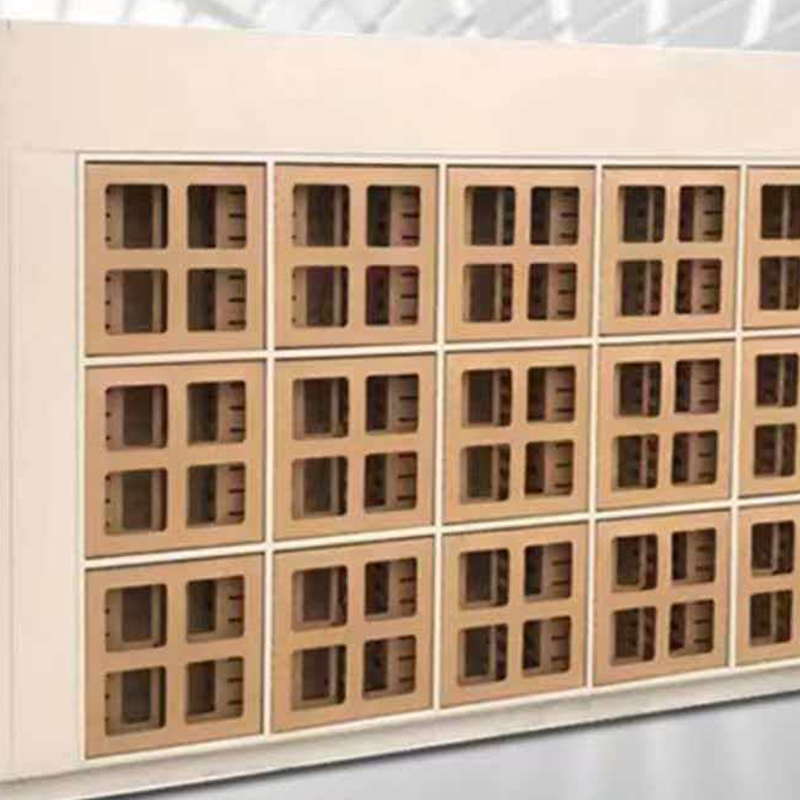
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details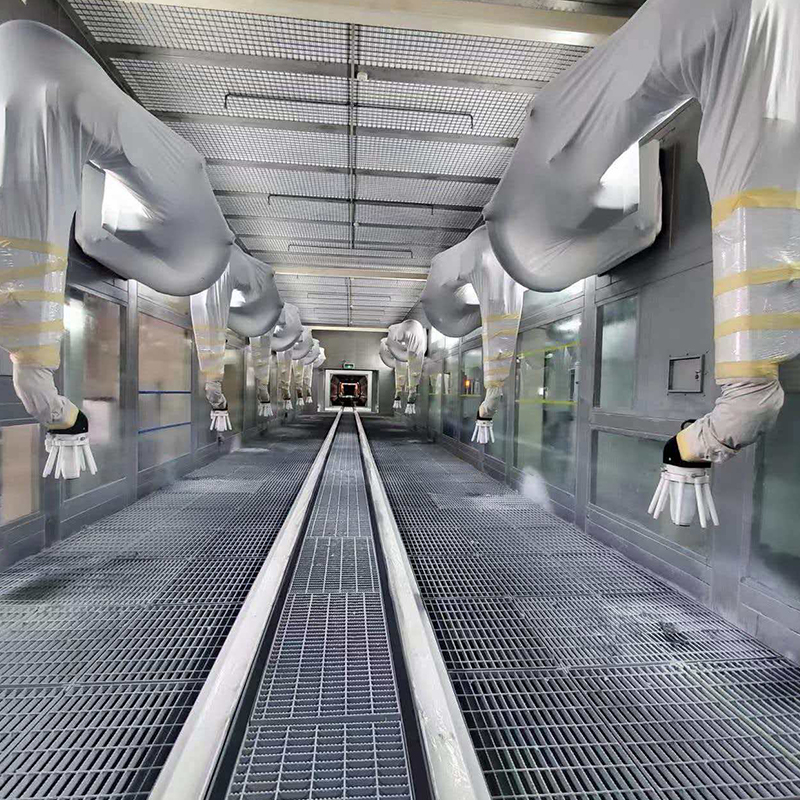
Linea di rivestimento professionale dedicata alla produzione e ristrutturazione di carrozzerie di camion, applicabile a vari tipi di camion (camion pesante, camion leggero, camioncino, furgone, cam...
See Details
Il filtro per nebbia di vernice a secco è un componente fondamentale per il trattamento della nebbia di vernice, realizzato principalmente con materiali filtranti di alta qualità (fibra di vetro, c...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per involucri di motori, applicabile a vari tipi di involucri di motori (involucri di motori per veicoli elettrici, involucri ...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See Details
Linea di verniciatura professionale appositamente progettata per la produzione e la ristrutturazione di carrozzerie di autocisterne per cereali, applicabile a vari tipi di autocisterne per cereali ...
See DetailsCostruisci il tuo sistema di rivestimento industriale personalizzato
Inviaci le informazioni sul pezzo, la capacità produttiva, il processo di rivestimento, la disposizione dell'officina e i requisiti ambientali. Yueze ti aiuterà a valutare il tuo progetto e a sviluppare una soluzione adeguata di rivestimento, trasporto, essiccazione e trattamento ambientale.
Menù principale
Prodotti
Contattaci
Indirizzo dell'azienda:
N. 12, Park Avenue, parco industriale di Shanggang, Jianhu, città di Yancheng, provincia di Jiangsu
Inviaci un messaggio adesso!

Seguici: