
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details
Yueze Environmental Protection fornisce soluzioni complete e conformi per il trattamento delle superfici industriali con tecnologia professionale e pregevole fattura.
 Ottieni richieste
2026-09-04
Passate la mano lungo il telaio di un trattore ben tenuto o di un quadro elettrico da esterno dopo anni di sole, pioggia e sale stradale: la finitura è ancora liscia, spessa e ostinatamente intatta. Quella durabilità raramente deriva dalla vernice liquida. Viene dalla verniciatura a polvere e la risposta breve a come funziona è questa: una polvere secca finemente macinata riceve una carica elettrostatica, la parte metallica messa a terra attira le particelle cariche sulla sua superficie e attorno ai suoi bordi, e il calore del forno poi scioglie e lega chimicamente la polvere in un film continuo e duro. Non c'è solvente che evapori, non ci sono gocce che colano e lo spessore viene costruito in un unico passaggio.
La guida di seguito illustra la chimica all'interno della polvere, la fisica che la fa aderire, le tre fasi del processo, il confronto tra la polvere e la vernice liquida e l'attrezzatura di cui una linea completa ha bisogno per fare tutto questo in modo affidabile, turno dopo turno.
La verniciatura a polvere non è semplicemente una verniciatura priva del liquido; si tratta di una formulazione realizzata per una diversa modalità applicativa. Prima di essere macinato in polvere, il materiale è una miscela di quattro gruppi di ingredienti funzionali:
La miscela viene estrusa, raffreddata e macinata in particelle fini, tipicamente misurate in decine di micrometri, quindi scorre come farina ma può essere spruzzata attraverso una pistola quasi come un liquido.
Le formule termoindurenti – poliestere, resina epossidica, ibrido epossipoliestere, poliuretano – dominano la finitura industriale. Durante la cottura, resina e agente curativo reagiscono formando una rete molecolare che non può più essere sciolta. Questa irreversibilità è ciò che conferisce alle parti verniciate a polvere la resistenza agli agenti chimici, al calore e agli urti.
Polveri termoplastiche – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Sia che la cabina venga azionata manualmente o completamente automatizzata, e che il pezzo sia una piccola staffa o una fusione da due tonnellate, ogni lavoro di verniciatura a polvere si svolge attraverso le stesse tre fasi: preparare la superficie, applicare la polvere caricata, polimerizzare la pellicola.
La polvere aderisce attraverso il contatto diretto e la forza elettrostatica, quindi qualsiasi cosa rimasta sul metallo (olio da lavorazione, ruggine, scaglie di laminazione, umidità) diventa uno strato debole intrappolato sotto la finitura. Allo stand raramente si nota una scarsa preparazione; si manifesta mesi dopo come desquamazione, formazione di vesciche o corrosione che si insinua sotto una pellicola dall'aspetto altrimenti perfetto.
La preparazione di solito combina lo sgrassaggio alcalino o un lavaggio di conversione di tipo fosfato per rimuovere gli oli con abrasivo o pallinatura per rimuovere ruggine e incrostazioni da fusioni e saldature. Per le fusioni pesanti e l'acciaio strutturale, la sabbiatura non è facoltativa: è la fase da cui dipende l'intera finitura.
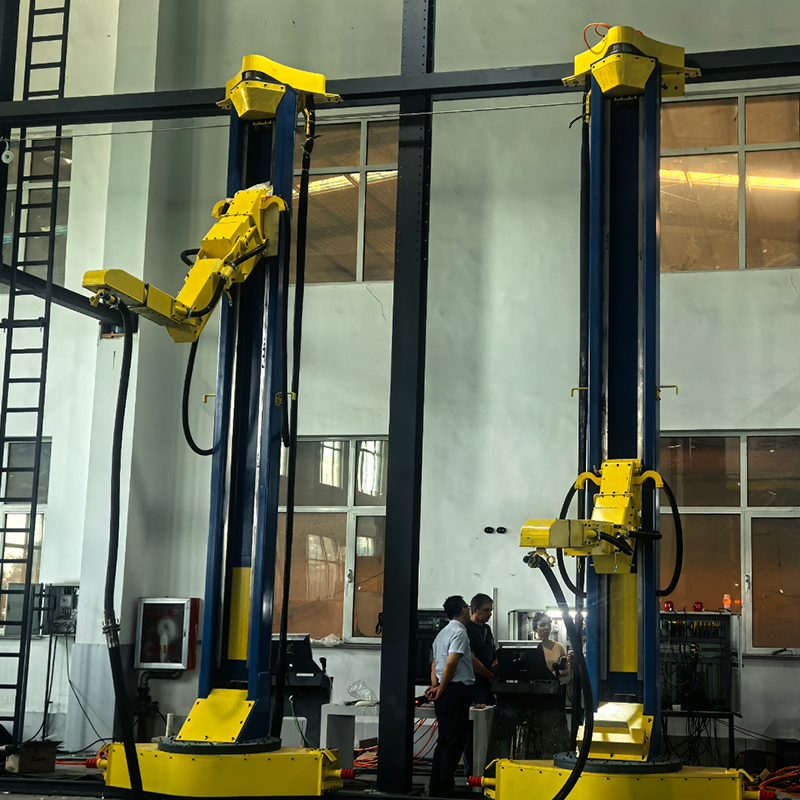 Sala di levigatura e granigliatrice automatica per la preparazione della superficie Prima che la polvere venga spruzzata, le fusioni pesanti e l'acciaio strutturale devono essere sabbiati per rimuovere ruggine, incrostazioni e vecchi rivestimenti in modo che la finitura possa aderire. Questa apparecchiatura fornisce sabbiatura chiusa e automatizzata con rimozione della polvere, rendendola una fase chiave di pretrattamento che vale la pena rivedere. Visualizza il prodotto →
All'interno della cabina, la polvere viene aspirata da una tramoggia di fluidificazione – un contenitore che mantiene la polvere sospesa in aria con lievi gorgogliamenti in modo che si muova attraverso i tubi come un fluido – e inviata alla pistola a spruzzo. Nella configurazione più comune, la carica a corona, un elettrodo ad alta tensione sulla punta della pistola, normalmente funzionante a decine di kilovolt , ionizza l'aria circostante e trasferisce la carica negativa alle particelle mentre lasciano la pistola. La parte messa a terra attira verso di sé la nuvola carica e le particelle trattengono la carica abbastanza a lungo da rimanere attaccate durante la manipolazione e il trasporto al forno.
Due effetti rendono il metodo straordinariamente efficiente. Avvolgente significa che le particelle cariche seguono il campo elettrico sui bordi, sui lati e persino sul retro del pezzo. Costruzione autolimitante significa che man mano che lo strato caricato cresce, inizia a respingere la polvere in entrata, mantenendo lo spessore del film ragionevolmente uniforme, generalmente circa Da 50 a 100 micrometri (da 2 a 4 mil) in un unico passaggio, una vernice liquida richiederebbe diversi strati per abbinarla.
Due variazioni contano nella produzione. Le pistole Tribo caricano la polvere per attrito anziché per alta tensione e raggiungono recessi profondi dove i campi corona faticano, mentre l'immersione in letto fluidizzato crea rivestimenti funzionali molto spessi su parti come i corpi delle valvole.
L'applicazione mette solo polvere sulla parte; il forno ne fa un rivestimento. La maggior parte delle polveri termoindurenti polimerizza quando il metallo stesso raggiunge approssimativamente la superficie Da 160 a 200 °C (da 320 a 390 °F circa) e mantiene quella temperatura per Da 10 a 20 minuti , con valori esatti stabiliti dalla scheda tecnica del produttore della polvere. Man mano che la parte si scalda, accadono tre cose in sequenza:
Il controllo della polimerizzazione deve essere misurato sul metallo, non solo nell'aria del forno. Una pellicola non polimerizzata risulta gessosa e opaca e non supera i test chimici; uno troppo cotto ingiallisce e diventa fragile. Per i substrati sensibili al calore come i pannelli di fibra a media densità, le polveri a bassa temperatura e polimerizzabili con raggi UV si sciolgono delicatamente e si induriscono in pochi secondi sotto le lampade ultraviolette.
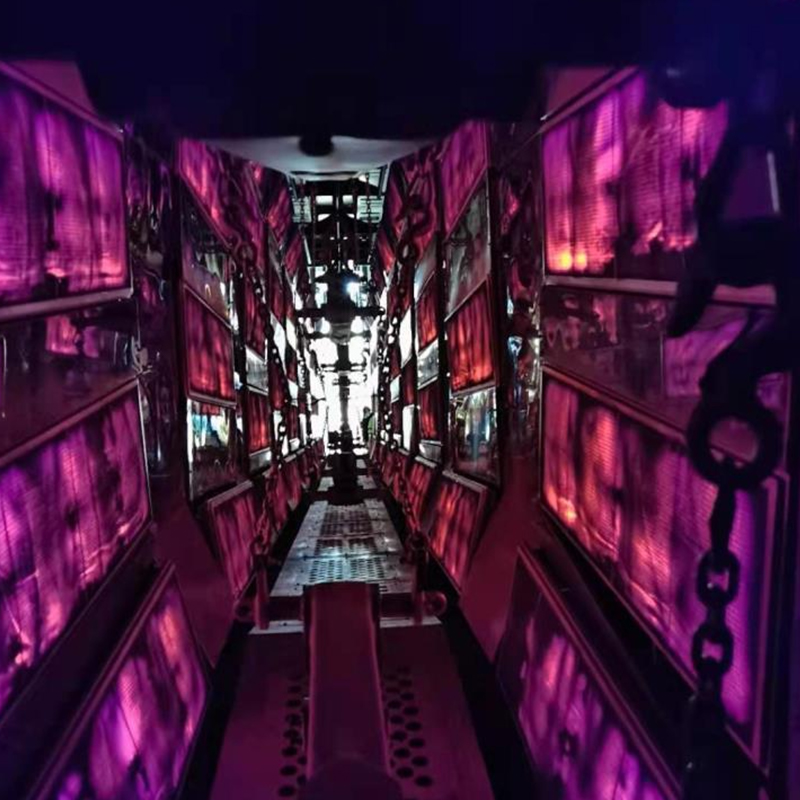 Stanza di essiccazione industriale per la polimerizzazione e la disidratazione delle polveri La qualità della polimerizzazione determina se un film di verniciatura a polvere è durevole o gessoso e fragile. Questa stanza di essiccazione offre una circolazione uniforme dell'aria calda, un controllo preciso e costante della temperatura e modalità di riscaldamento personalizzabili, aiutando gli acquirenti a ottenere finiture uniformi e completamente stagionate. Visualizza il prodotto →
L’intero processo si basa su una regola fisica: le cariche opposte si attraggono . In pratica, due dettagli determinano se la finitura risulta uniforme.
La parte deve essere effettivamente messa a terra tramite ganci e staffe pulite. I residui di polvere cotta isolano l'amo, indeboliscono l'attrazione e producono pellicole sottili e irregolari insieme a spruzzi eccessivi sprecati: ecco perché i negozi disciplinati bruciano o sostituiscono gli ami secondo un programma fisso.
Angoli profondi, canali e rientranze si schermano dal campo elettrico, quindi la polvere caricata tende ad evitare esattamente le aree che necessitano di maggiore protezione. I progettisti di linea rispondono con un accurato posizionamento delle pistole, pistole automatiche alternative, tensione ridotta in prossimità di rientranze o pistole tribo su geometrie complesse.
La vernice in polvere e quella liquida possono avere un bell'aspetto sin dal primo giorno; le differenze si manifestano in termini di costi, conformità e durata:
| Aspetto | Verniciatura a polvere | Vernice liquida |
|---|---|---|
| Portatore | Polvere secca, esente da solventi | A base solvente o acqua |
| Emissioni di COV | Essenzialmente nessuno | Significativo per i tipi a base solvente |
| Spruzzatura eccessiva | Raccolti e riutilizzati con sistema di recupero | Perso; necessita di scarico filtrato |
| Pellicola per applicazione | Passaggio singolo spesso, comunemente 50–100 µm | Sottile; più mani per la stessa corporatura |
| Indurimento | Polimerizzazione in forno, reticolazione chimica | Essiccazione o cottura all'aria, evaporazione del solvente |
| Più adatto per | Parti conduttive che tollerano le temperature di cottura | Ampia gamma, compresi articoli sensibili al calore |
Per uno stabilimento che valuta la conformità ai COV, gli scarti di materiale e la produttività, queste righe di solito risolvono l’argomento a favore della polvere.
A livello di volume di produzione, la verniciatura a polvere non è tanto una singola macchina quanto una catena equilibrata di attrezzature che si muovono alla velocità del trasportatore. Una linea industriale completa tipicamente comprende:
Ciascuna fase vincola le altre: il tempo di sosta del forno dipende dalla velocità del trasportatore, il flusso d'aria della cabina dipende dal design del recupero e la disposizione dei ganci sul trasportatore influisce sia sulla messa a terra che sull'uniformità della pellicola. Gli acquirenti esperti iniziano quindi dal pezzo, dalla produttività e dalle specifiche di finitura, per poi procedere a ritroso fino all'attrezzatura. Per un'analisi stazione per stazione, vedere quali attrezzature comprende effettivamente una linea di produzione di rivestimento .
 Verniciatura a polvere Line for Metal Workpiece Finishing Poiché la permanenza del forno, il flusso d'aria della cabina e la progettazione del trasportatore interagiscono tra loro, molti acquirenti preferiscono una soluzione integrata completa. Questa linea automatizzata di verniciatura a polvere copre l'applicazione e l'indurimento con un elevato riciclaggio della polvere, zero emissioni di COV e opzioni di personalizzazione complete. Visualizza il prodotto →
Qualsiasi parte elettricamente conduttiva che tolleri la temperatura di polimerizzazione è un candidato e nelle fabbriche reali l'elenco è lungo:
I getti porosi meritano un'attenzione speciale: l'aria e l'umidità intrappolate causano fori di degassamento a meno che le parti non siano precotte o la polvere non contenga additivi degasanti, e il loro peso richiede un'aggancio e un trasporto robusti. Il nostro soluzioni di rivestimento per fonderia e contrappesi mostrano come la sabbiatura, l'impiccagione, la spruzzatura e l'indurimento siano progettati proprio attorno a questo tipo di pezzo pesante.
La maggior parte dei difetti di finitura sono riconducibili a una causa specifica e risolvibile:
La verniciatura a polvere funziona perché abbina un semplice principio fisico a una reazione chimica controllata sotto calore. La preparazione, la carica e la stagionatura devono essere corrette, perché nessuna fase può compensarne un'altra. Mantenere stabile questo equilibrio, turno dopo turno, è ciò per cui è progettata una linea di verniciatura a polvere appositamente costruita – ed è per questo che le fabbriche che trattano la linea come un unico sistema, piuttosto che come un insieme di macchine, sono quelle a cui i clienti continuano a tornare.
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details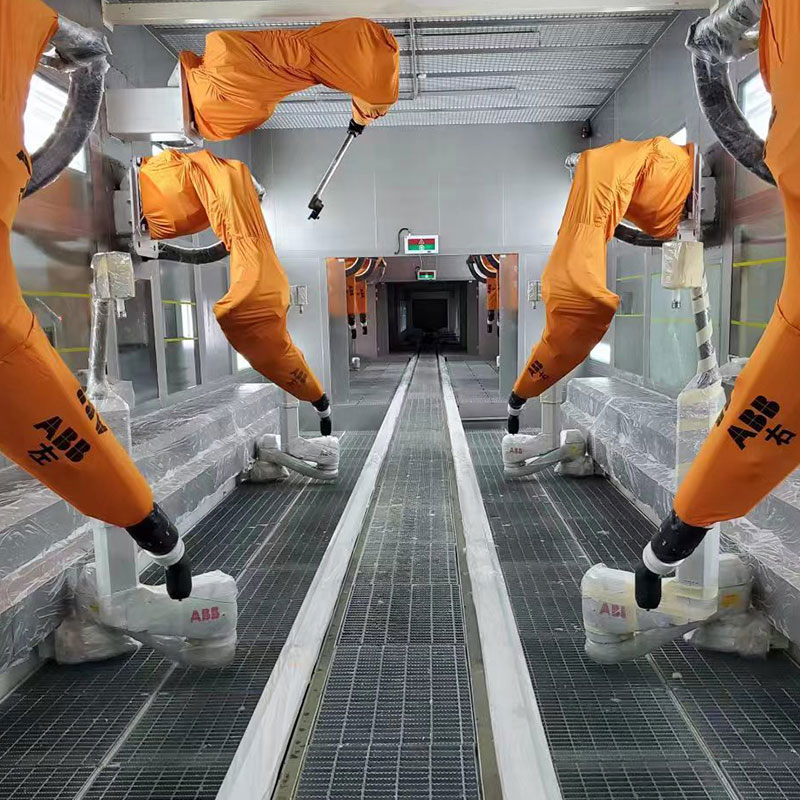
Una cabina di verniciatura robotizzata automatica è un sistema di rivestimento intelligente e senza operatore. Dotato di un sistema di spruzzatura robotizzato, di circolazione dell'aria a temp...
See Details
Il filtro per nebbia di vernice a secco è un componente fondamentale per il trattamento della nebbia di vernice, realizzato principalmente con materiali filtranti di alta qualità (fibra di vetro, c...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per involucri di motori, applicabile a vari tipi di involucri di motori (involucri di motori per veicoli elettrici, involucri ...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See Details
Linea di verniciatura professionale appositamente progettata per la produzione e la ristrutturazione di carrozzerie di autocisterne per cereali, applicabile a vari tipi di autocisterne per cereali ...
See DetailsCostruisci il tuo sistema di rivestimento industriale personalizzato
Inviaci le informazioni sul pezzo, la capacità produttiva, il processo di rivestimento, la disposizione dell'officina e i requisiti ambientali. Yueze ti aiuterà a valutare il tuo progetto e a sviluppare una soluzione adeguata di rivestimento, trasporto, essiccazione e trattamento ambientale.
Menù principale
Prodotti
Contattaci
Indirizzo dell'azienda:
N. 12, Park Avenue, parco industriale di Shanggang, Jianhu, città di Yancheng, provincia di Jiangsu
Inviaci un messaggio adesso!

Seguici: