
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details
Yueze Environmental Protection fornisce soluzioni complete e conformi per il trattamento delle superfici industriali con tecnologia professionale e pregevole fattura.
 Ottieni richieste
2026-07-17
Un completo Linea di produzione di rivestimento necessita di cinque categorie di attrezzature che lavorano insieme in sequenza: un sistema di pretrattamento per pulire e preparare la superficie metallica, un forno di essiccazione per rimuovere l'umidità prima del rivestimento, una cabina di applicazione della polvere con pistole a spruzzo elettrostatiche, un forno di polimerizzazione per sciogliere e indurire la polvere in una finitura durevole e un sistema di trasporto che sposta le parti ininterrottamente attraverso ogni fase. Oltre a queste fasi fondamentali, la maggior parte delle strutture necessita anche di attrezzature per la raccolta delle polveri e il controllo ambientale per gestire l'overspray e gli scarichi di pretrattamento in conformità con le normative locali. La configurazione esatta di a Linea di produzione di rivestimento - dimensioni del serbatoio, dimensioni del forno, capacità di carico del trasportatore - dipende fortemente dalle dimensioni, dal peso e dal volume dei pezzi in lavorazione, motivo per cui non esistono due linee uguali anche se condividono le stesse fasi di base. Le sezioni seguenti esaminano in dettaglio ogni apparecchiatura e spiegano come abbinare la configurazione di una linea alle effettive esigenze di produzione.
La verniciatura a polvere aderisce correttamente solo su una superficie pulita e preparata chimicamente, motivo per cui il pretrattamento è la fase iniziale di ogni processo Linea di produzione di rivestimento . Saltare o affrettare questa fase è uno dei motivi più comuni per cui un rivestimento finito si guasta prematuramente a causa di desquamazione, formazione di bolle o scarsa resistenza alla corrosione una volta che la parte è in servizio.
| Fase di pretrattamento | Scopo |
|---|---|
| Vasca di sgrassaggio | Rimuove olio, grasso e residui di lavorazione dalla superficie metallica |
| Fasi di risciacquo | Elimina le sostanze chimiche residue tra le fasi del trattamento per prevenire la contaminazione incrociata |
| Vasca di fosfatazione o rivestimento di conversione | Crea uno strato chimico che migliora l'adesione della polvere e aggiunge resistenza alla corrosione |
| Forno di risciacquo finale e asciugatura | Rimuove tutta l'umidità residua prima che le parti passino alla fase di applicazione della polvere |
Dimensionamento del serbatoio su a Linea di produzione di rivestimento dovrebbe sempre basarsi sulla parte più grande che la struttura prevede di processare, poiché una parte che non può immergersi completamente durante il pretrattamento lascerà zone non trattate che non riusciranno a legarsi con la polvere più avanti nel processo.
Dopo il pretrattamento, le parti passano attraverso un forno di essiccazione, talvolta chiamato forno di appassimento, che aumenta la temperatura superficiale abbastanza da far evaporare l'acqua di risciacquo rimanente. È facile trascurare questo passaggio, ma l'umidità residua intrappolata nelle giunture, nei fori o nelle superfici sovrapposte può fuoriuscire durante l'essiccazione e distruggere la pellicola di polvere proprio quando inizia a sciogliersi. Su un ben progettato Linea di produzione di rivestimento , il tempo di permanenza nel forno di essiccazione viene calcolato in base alla massa e alla geometria della parte, non a una singola impostazione fissa applicata a ogni prodotto che passa.
La fase di applicazione della polvere è quella in cui viene applicato il rivestimento stesso, utilizzando una carica elettrostatica per attirare uniformemente le particelle di polvere secca su una superficie metallica messa a terra.
Queste pistole caricano le particelle di polvere mentre lasciano l'ugello, attirandole verso la parte messa a terra caricata in modo opposto. La maggior parte delle strutture che gestiscono a Linea di produzione di rivestimento combina pistole alternative automatizzate per una copertura uniforme su superfici piane con pistole di ritocco manuali per rientranze, angoli o geometrie complesse che il modello automatizzato potrebbe non rilevare.
La cabina contiene l'overspray e gestisce il flusso d'aria in modo che la polvere che non raggiunge il pezzo venga catturata anziché rilasciata nell'aria dell'officina. Le dimensioni della cabina e la capacità del flusso d'aria devono adattarsi alla superficie delle parti da rivestire, poiché una parte più grande genera proporzionalmente più overspray che deve essere gestito senza depositarsi sulla finitura appena verniciata.
Un separatore a ciclone o un sistema di filtraggio a cartuccia cattura la polvere spruzzata in eccesso per il riutilizzo, riducendo significativamente il costo del materiale per tutta la durata di un ciclo di produzione. L'efficienza del recupero è uno dei fattori di costo più trascurati quando si specifica a Linea di produzione di rivestimento , poiché anche un piccolo miglioramento nel tasso di recupero aumenta in modo significativo dopo mesi di funzionamento continuo.
Una volta applicata la polvere, la parte viene spostata in un forno di polimerizzazione dove il calore scioglie la polvere in una pellicola liquida continua che poi si reticola chimicamente in un rivestimento duro e durevole mentre si raffredda. Le condizioni tipiche di stagionatura si aggirano Da 180°C a 200°C per 10-20 minuti , sebbene le cifre esatte dipendano dalla specifica chimica della polvere in uso.
Il dimensionamento del forno e la capacità di riscaldamento sono tra le decisioni specifiche più importanti su a Linea di produzione di rivestimento , poiché la capacità di riscaldamento sottodimensionata lascia le parti più spesse o più pesanti sotto-indurite al centro anche quando la superficie viene letta correttamente su un termometro portatile, risultando in un rivestimento che sembra finito ma ha prestazioni scadenti in servizio.
Ogni fase di a Linea di produzione di rivestimento è collegato da un sistema di trasporto che trasporta le parti attraverso il pretrattamento, l'asciugatura, l'applicazione e la polimerizzazione in sequenza, senza richiedere il trasferimento manuale tra le stazioni.
Al di là del processo di rivestimento del nucleo, un prodotto conforme Linea di produzione di rivestimento necessita inoltre di attrezzature per gestire le polveri disperse nell'aria e gli eventuali scarichi generati durante il pretrattamento e l'essiccazione.
Non tutte le operazioni necessitano della stessa portata di attrezzature. Corrispondenza a Linea di produzione di rivestimento La configurazione in base alle dimensioni effettive della parte e al volume di produzione evita sia di sotto-costruire una linea che non è in grado di gestire il lavoro, sia di sovraccaricarne una con una capacità molto maggiore di quella mai utilizzata.
| Tipo di applicazione | Configurazione della linea consigliata |
|---|---|
| Piccola ferramenta, staffe, raccordi | Linea batch compatta con dimensioni cabina e forno standard |
| Componenti automobilistici ed elettrodomestici | Linea continua di trasporto aereo con pistole a spruzzo automatizzate |
| Grandi parti fabbricate in acciaio, travi e telai | Trasportatore per carichi pesanti, cabina e forno sovradimensionati, applicazione a spruzzo combinata manuale e automatizzata |
| Macchine edili e getti di contrappesi | Linea automatizzata sospesa che combina fasi di elettroforesi e verniciatura a polvere per getti pesanti |
Alcuni errori di pianificazione ricorrenti tendono a manifestarsi quando si verifica una nuova pianificazione Linea di produzione di rivestimento viene specificato, indipendentemente dal settore che servirà.
Analizzare le specifiche delle parti (lunghezza massima, peso e area superficiale) prima di finalizzare il dimensionamento dell'attrezzatura aiuta a evitare di scoprire questi problemi solo dopo un Linea di produzione di rivestimento è già installato e funziona al di sotto delle aspettative.
A Linea di produzione di rivestimento costruito rigorosamente attorno alle dimensioni dei pezzi e al volume di produzione odierni può rapidamente diventare un collo di bottiglia se una struttura in seguito accetta contratti più grandi o parti più pesanti di quanto originariamente previsto. Realizzare uno spazio extra modesto nelle dimensioni della cabina e del forno, insieme a una capacità di carico del trasportatore superiore ai requisiti attuali, è generalmente molto meno costoso che aggiornare o sostituire le apparecchiature principali una volta che le esigenze di produzione aumentano. Le strutture che pianificano in anticipo questo tipo di flessibilità in genere trovano più semplice affrontare nuovi tipi di progetti senza una riprogettazione completa della linea, che altrimenti potrebbe significare settimane di tempi di inattività durante la sostituzione delle apparecchiature.
Jiangsu Yueze Environmental Protection Equipment Co., Ltd. progetta e produce prodotti completi Linea di produzione di rivestimento attrezzature, compresi sistemi di trattamento a spruzzo per elettroforesi, serie di verniciatura a polvere elettrostatica, apparecchiature per l'essiccazione con radiazioni infrarosse e sistemi di trasporto automatizzati, che servono le industrie di macchine edili, acciaierie, fonderie e macchine agricole. La gamma di prodotti dell'azienda si estende alle apparecchiature per il trattamento ambientale dei gas di scarico, supportando le strutture che devono mantenere le emissioni di pretrattamento e indurimento entro i limiti normativi insieme al processo di rivestimento del nucleo.
Per una struttura che pianifica una nuova o una ristrutturazione Linea di produzione di rivestimento , collaborare con un fornitore esperto nel dimensionamento di vasche di pretrattamento, forni e sistemi di trasporto in base alle specifiche effettive delle parti, anziché adattare una configurazione standard generica, è il modo più affidabile per evitare colli di bottiglia nella produttività e qualità di polimerizzazione non uniforme una volta che la linea è in funzione nella produzione giornaliera.
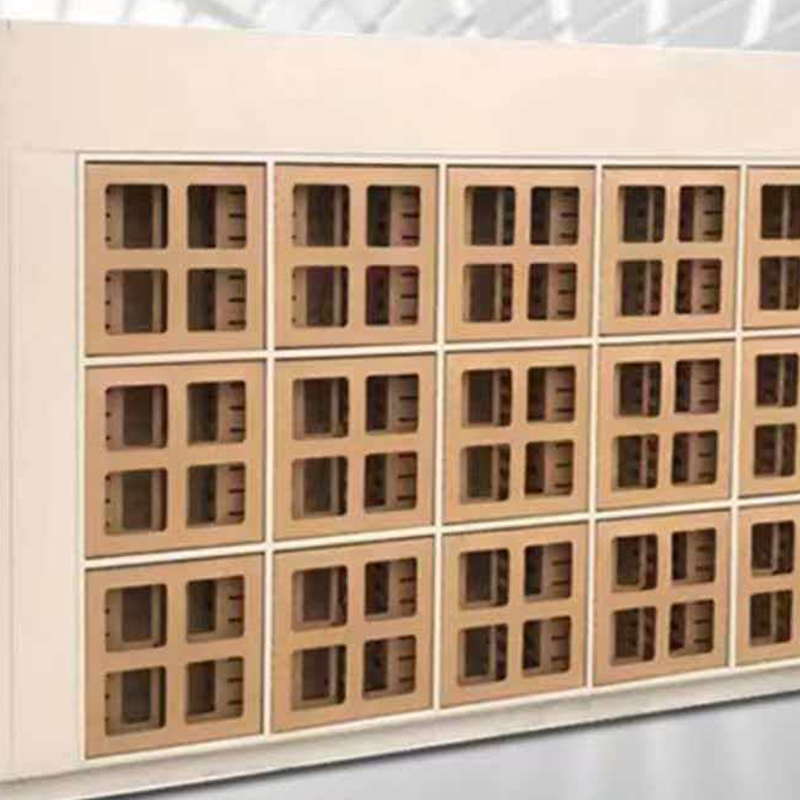
Cardboard Paint Arresto è un'attrezzatura professionale per catturare e filtrare la nebbia di vernice, realizzata principalmente in cartone ondulato di alta qualità, cotone filtrante e rivesti...
See Details
Linea di verniciatura professionale appositamente progettata per la produzione e la ristrutturazione di carrozzerie di autocisterne per cereali, applicabile a vari tipi di autocisterne per cereali ...
See Details
Il filtro per nebbia di vernice a secco è un componente fondamentale per il trattamento della nebbia di vernice, realizzato principalmente con materiali filtranti di alta qualità (fibra di vetro, c...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per involucri di motori, applicabile a vari tipi di involucri di motori (involucri di motori per veicoli elettrici, involucri ...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See DetailsCostruisci il tuo sistema di rivestimento industriale personalizzato
Inviaci le informazioni sul pezzo, la capacità produttiva, il processo di rivestimento, la disposizione dell'officina e i requisiti ambientali. Yueze ti aiuterà a valutare il tuo progetto e a sviluppare una soluzione adeguata di rivestimento, trasporto, essiccazione e trattamento ambientale.
Menù principale
Prodotti
Contattaci
Indirizzo dell'azienda:
N. 12, Park Avenue, parco industriale di Shanggang, Jianhu, città di Yancheng, provincia di Jiangsu
Inviaci un messaggio adesso!

Seguici: