
La cabina di verniciatura manuale è una stazione di verniciatura piccola ed economica, progettata per operazioni di spruzzatura manuale. Dotato di un efficiente sistema di filtraggio e scarico dell...
See Details
Yueze Environmental Protection fornisce soluzioni complete e conformi per il trattamento delle superfici industriali con tecnologia professionale e pregevole fattura.
 Ottieni richieste
2026-10-02
A Pune, un produttore di metalli ha appreso che il permesso per una cabina di verniciatura non è un unico documento. Un'ispezione dell'ente statale per il controllo dell'inquinamento ha rilevato vapori di solvente che fuoriuscivano dalla parte aperta della cabina, mentre l'ispettorato della fabbrica ha interrogato i raccordi elettrici vicino all'area di stoccaggio dei solventi. L'impianto aveva uno stand, ma non aveva una storia di conformità che corrispondesse alle regole sovrapposte dell'India.
Ecco il resoconto pratico: Le normative sulle cabine di verniciatura in India provengono da quattro direzioni: sicurezza in fabbrica, licenze per petrolio ed esplosivi, controllo delle emissioni ambientali e codici edilizi e antincendio a livello statale. Una cabina che soddisfa solo un livello, come il flusso d'aria o la classificazione antincendio, può comunque non superare un'ispezione. Il resto di questa guida spiega cosa si aspetta ciascun regolatore, da dove provengono i numeri e come verificare una cabina nuova o aggiornata prima che venga installata.
L'India non ha un "codice cabina di verniciatura" autonomo. Invece, un’operazione di rivestimento è regolata da una combinazione di leggi, norme e standard nazionali, interpretati dai dipartimenti statali delle fabbriche e dagli enti per il controllo dell’inquinamento. Per un impianto di produzione, i quattro strati sottostanti di solito contano di più.
Poiché questi livelli si sovrappongono, raramente è sufficiente un unico foglio delle specifiche del fornitore. La cabina deve essere progettata in modo tale che il flusso d'aria, la classificazione elettrica, lo stoccaggio dei solventi e il trattamento delle emissioni portino tutti alla stessa conclusione di conformità.
Per una cabina di verniciatura, il dato prestazionale più esaminato è la velocità dell'aria sulla superficie aperta. Molte specifiche di progetto indiane e revisioni assicurative fanno riferimento ad almeno 0,5 metri al secondo (circa 100 piedi al minuto) all'apertura della cabina durante la spruzzatura. Le cabine di filtraggio a secco spesso raggiungono una velocità compresa tra 0,4 e 0,6 m/s, a seconda della chimica della vernice e della quantità di overspray.
Perché questo numero è importante: se la velocità è troppo bassa, i vapori di solvente e la nebbia di vernice possono fuoriuscire nell'officina, innescando sia il rischio di incendio che i problemi di esposizione dei lavoratori. Se la velocità è troppo elevata, sprechi energia e potresti trascinare polvere nella finitura. Gli ispettori controllano spesso il manometro o il manometro della cabina, il carico del filtro e la curva della ventola. Una cabina senza un test documentato del flusso d'aria può essere considerata non verificata, anche se sembra pulita.
I dettagli di progettazione che supportano la conformità includono ventole interbloccate, manometri differenziali di pressione visibili e filtri adatti al tipo di vernice. Per le operazioni con volumi elevati, le cabine automatiche e robotizzate possono mantenere un'estrazione costante riducendo al contempo l'esposizione dell'operatore. Una cabina di verniciatura robotizzata conforme deve comunque soddisfare le stesse regole elettriche e di flusso d'aria di un'unità manuale.
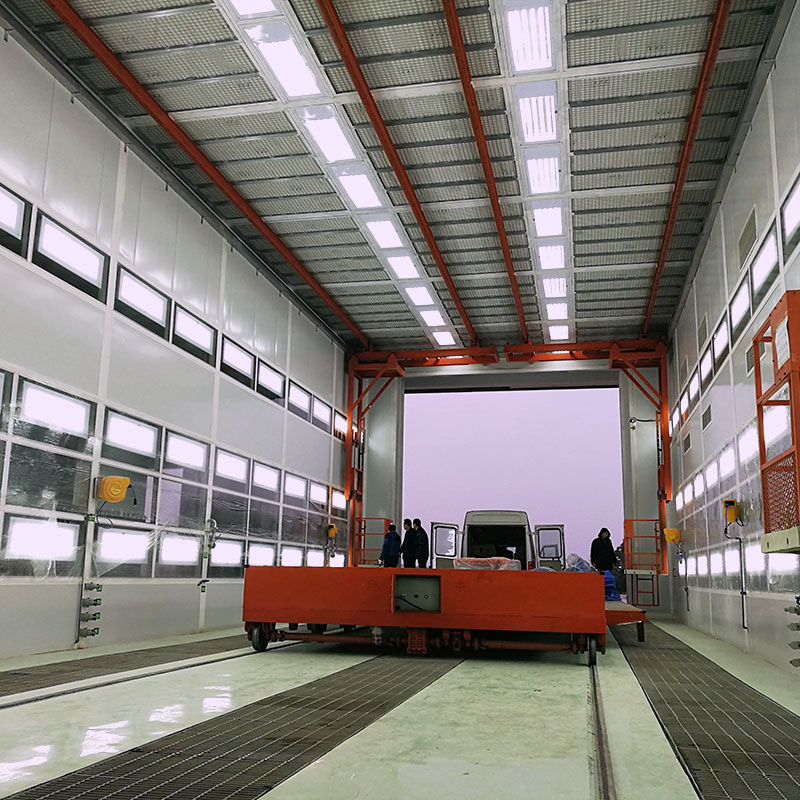 Cabina di verniciatura robotizzata automatica Una cabina di verniciatura robotizzata automatica è un sistema di rivestimento intelligente e senza operatore. Dotato di un sistema di spruzzatura robotizzato, circolazione dell'aria a temperatura costante e un... Visualizza il prodotto →
Le vernici a base solvente portano vapori infiammabili all'interno della cabina. In base alle norme sul petrolio e alle aspettative PESO, le aree di stoccaggio di liquidi infiammabili sono classificate e le apparecchiature elettriche all'interno della zona pericolosa devono essere classificate per il gruppo di gas e la classe di temperatura appropriati. I normali apparecchi di illuminazione, gli interruttori e i motori rappresentano errori di ispezione comuni.
Il collegamento e la messa a terra sono ugualmente importanti. Tutte le parti conduttive della cabina, del trasportatore, dei supporti del pezzo in lavorazione e del contenitore della vernice devono essere collegate in modo che non possano accumularsi cariche statiche. Serrande tagliafuoco, ventole antiscintilla e una netta separazione tra la zona di spruzzatura e il deposito del solvente riducono la possibilità che una piccola accensione diventi un grave incidente.
In pratica, una revisione della sicurezza antincendio per una cabina di verniciatura indiana pone solitamente tre domande: la classificazione elettrica è documentata? La continuità della messa a terra è testata e registrata? La quantità e la posizione di conservazione dei solventi sono approvate? Se la risposta è no, lo stand potrebbe essere chiuso anche se la qualità della verniciatura è eccellente.
Il rispetto ambientale non si ferma allo scarico della cabina. Le norme CPCB e del consiglio statale controllano il particolato e le emissioni di COV derivanti dalle operazioni di rivestimento. Per le vernici a base solvente, un filtro asciutto da solo potrebbe non soddisfare il limite; potrebbe essere necessario un dispositivo di controllo dei COV a valle, come l'adsorbimento con carbone attivo o l'ossidazione termica. Anche la polvere derivante dalla levigatura e dalla granigliatura necessita di cattura e filtrazione.
Il pacchetto di apparecchiature comprende generalmente un depolveratore per il particolato e un'unità di trattamento dei gas di scarico per i COV. La selezione dipende dal tipo di solvente, dalla concentrazione, dal flusso d'aria e dalle condizioni di consenso dell'SPCB locale. Gli impianti di verniciatura nelle zone industriali possono essere soggetti a limiti più severi rispetto agli impianti rurali isolati, quindi l'obiettivo di emissione dovrebbe essere confermato prima che venga ordinata la cabina.
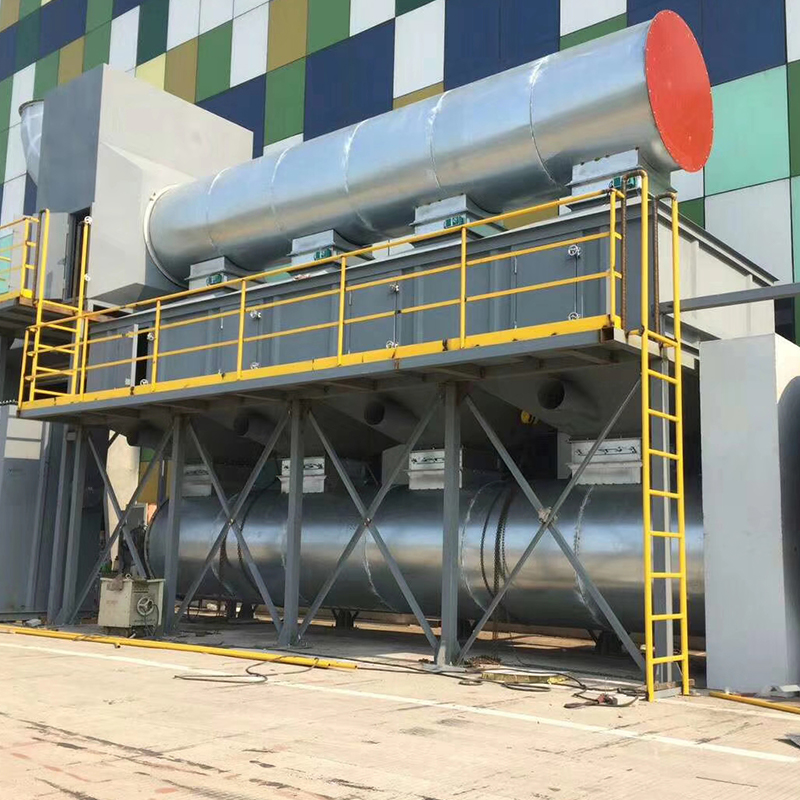 Apparecchiature per il trattamento dei gas di scarico Apparecchiature per il trattamento dei gas di scarico, electric-driven with stable power output, mainly composed of a gas collection hood, purification filter, fan, control system, and waste ... Visualizza il prodotto →
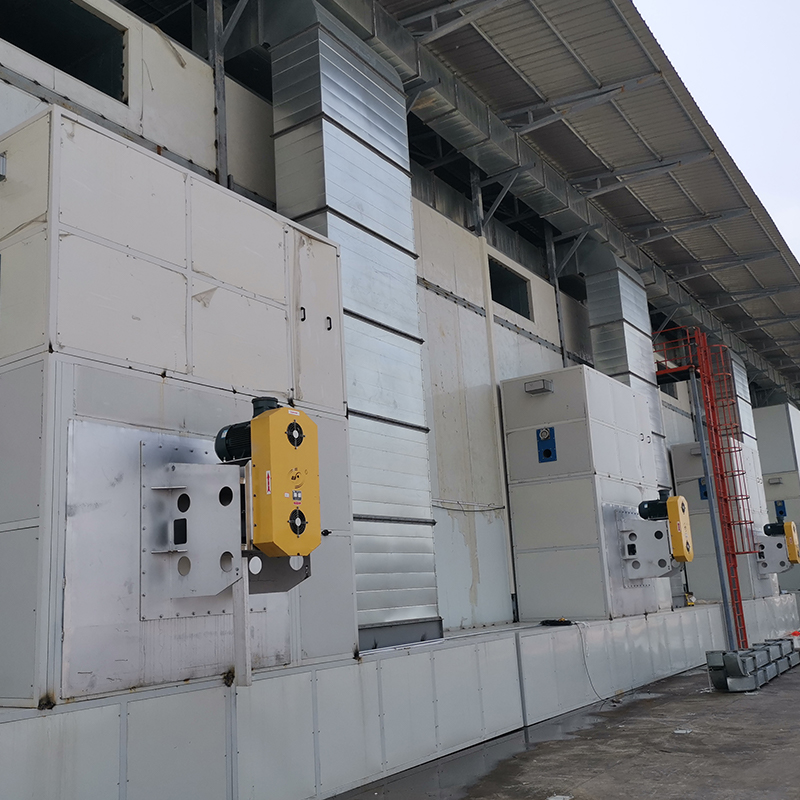 Collettore di polveri Collettore di polveri, electric-driven with stable power output, mainly composed of a dust collection hood, filter element, fan, control system, and ash discharge device. It ... Visualizza il prodotto →
I rifiuti solidi rappresentano l’altra metà del quadro della conformità. Filtri usati, fanghi di vernice e stracci imbevuti di solvente sono generalmente classificati come rifiuti pericolosi secondo le norme sui rifiuti pericolosi e altri (gestione e movimento transfrontaliero) del 2016. Devono essere conservati, etichettati e inviati a un impianto di trattamento, stoccaggio e smaltimento autorizzato. Alcune piante valutano in loco inceneritore di rifiuti solidi opzioni per flussi di rifiuti idonei, ma la decisione deve corrispondere alla categoria di rifiuti e alle approvazioni statali.
La tabella seguente riassume i principali punti di contatto normativi, le prove tipiche richieste da un ispettore e la risposta pratica di progettazione. Usatelo come lista di controllo durante le specifiche dello stand e gli audit pre-ispezione.
| Strato normativo | Requisito tipico | Prove da conservare | Risposta progettuale |
|---|---|---|---|
| Legge sulle fabbriche e norme statali sulle fabbriche | Ventilazione, rimozione polveri e fumi, sicurezza antincendio | Rapporto sul test del flusso d'aria, registro di manutenzione | Ventilatori interbloccati, manometri, programma di filtraggio |
| Regole del petrolio e PESO | Licenza di stoccaggio di liquidi infiammabili, classificazione delle aree pericolose | Patente PESO, certificato elettrico, prova di messa a terra | Raccordi ignifughi, incollaggio, contenimento di sversamenti |
| Legge sulla protezione dell'ambiente, CPCB e SPCB | Limiti di emissione di particolato e COV, consenso ad operare | Rapporto sul test dello stack, ordine di consenso, record di smaltimento dei filtri | Aspiratore di polveri, controllo VOC, progettazione di canalizzazioni |
| Norme sui rifiuti pericolosi | Segregazione, etichettatura, smaltimento autorizzato | Documenti manifesti, registri dell'area di archiviazione | Contenitori filtranti sigillati, raccolta fanghi, stoccaggio dedicato |
| BIS e codici antincendio locali | Costruzione stand, apparecchiature elettriche, soppressione incendi | Certificati materiali, NOC antincendio, schede tecniche apparecchiature | Pannelli non combustibili, componenti elettrici nominali, sistema di soppressione |
Molti errori di conformità vengono stabiliti prima dell'arrivo dello stand. Un preventivo a basso costo può escludere il pacchetto di documentazione, lasciando che sia l'impianto a discutere con gli ispettori dopo l'installazione. Per un progetto indiano, l'ordine di acquisto dovrebbe richiedere un file di conformità che includa disegni di classificazione elettrica, curve di prestazione dei ventilatori, rapporti sui test del flusso d'aria, certificati dei materiali e una valutazione dell'area pericolosa.
Chiedere al fornitore di confermare per iscritto la base progettuale dello stand. Quale standard è stato utilizzato per il calcolo del flusso d'aria? Quale gruppo di gas e classe di temperatura si applicano all'impianto elettrico? In che modo il trattamento dei COV rispetterà il limite consentito dall'SPCB? Se il fornitore non è in grado di rispondere a queste domande, l’attrezzatura potrebbe essere tecnicamente funzionante ma commercialmente rischiosa.
Per la produzione automobilistica e di veicoli elettrici, dove le linee di rivestimento funzionano a produttività elevata, la stessa logica di conformità si applica all’intera linea, non solo alla cabina. Una linea completa comprende pretrattamento, essiccazione, trasporto e controllo delle emissioni. Valutazione degli acquirenti soluzioni di rivestimento per la produzione automobilistica e di veicoli elettrici dovrebbe mappare ogni sottosistema alla normativa indiana pertinente prima dell'approvazione del layout.
Le normative sulle cabine di verniciatura in India sono stratificate, ma non sono misteriose. Gli impianti che superano le ispezioni senza drammi trattano la conformità come un input di progettazione fin dal primo giorno: il flusso d'aria viene calcolato e testato, i componenti elettrici vengono classificati e certificati, le emissioni vengono catturate e trattate e i rifiuti pericolosi vengono documentati dal primo cambio del filtro.
Il costo per l'ammodernamento di uno stand dopo un avviso di chiusura è quasi sempre superiore rispetto alla specifica della documentazione e delle caratteristiche di sicurezza corrette in fase di ordine. Che si stia installando una cabina manuale, una cabina robotizzata o una linea di rivestimento completa, l'approccio vincente è raccogliere le prove prima che l'ispettore le chieda.

La cabina di verniciatura manuale è una stazione di verniciatura piccola ed economica, progettata per operazioni di spruzzatura manuale. Dotato di un efficiente sistema di filtraggio e scarico dell...
See Details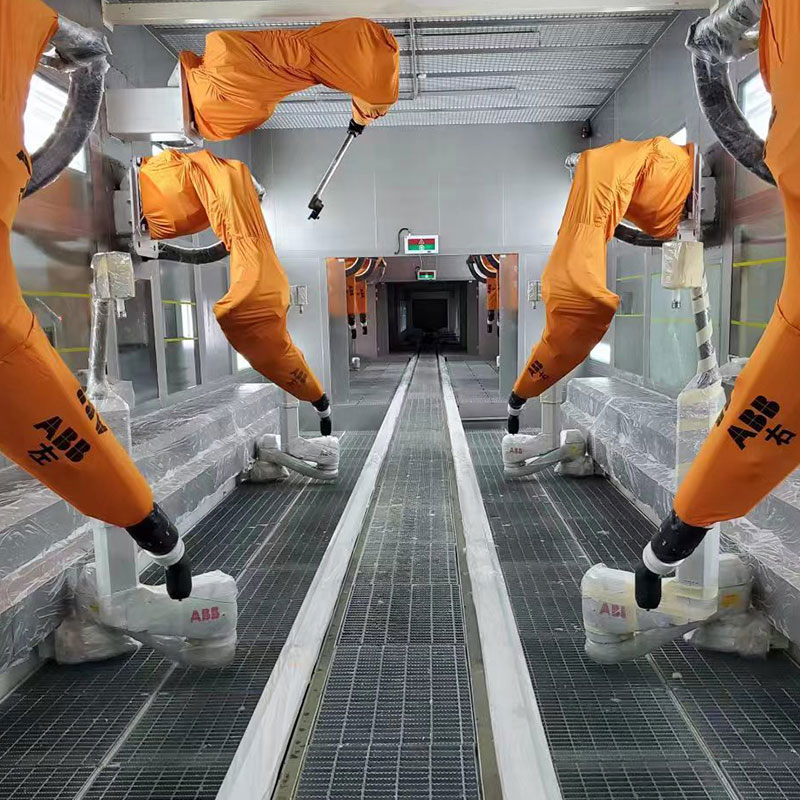
Una cabina di verniciatura robotizzata automatica è un sistema di rivestimento intelligente e senza operatore. Dotato di un sistema di spruzzatura robotizzato, di circolazione dell'aria a temp...
See Details
Il filtro per nebbia di vernice a secco è un componente fondamentale per il trattamento della nebbia di vernice, realizzato principalmente con materiali filtranti di alta qualità (fibra di vetro, c...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per involucri di motori, applicabile a vari tipi di involucri di motori (involucri di motori per veicoli elettrici, involucri ...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See Details
Linea di verniciatura professionale appositamente progettata per la produzione e la ristrutturazione di carrozzerie di autocisterne per cereali, applicabile a vari tipi di autocisterne per cereali ...
See DetailsCostruisci il tuo sistema di rivestimento industriale personalizzato
Inviaci le informazioni sul pezzo, la capacità produttiva, il processo di rivestimento, la disposizione dell'officina e i requisiti ambientali. Yueze ti aiuterà a valutare il tuo progetto e a sviluppare una soluzione adeguata di rivestimento, trasporto, essiccazione e trattamento ambientale.
Menù principale
Prodotti
Contattaci
Indirizzo dell'azienda:
N. 12, Park Avenue, parco industriale di Shanggang, Jianhu, città di Yancheng, provincia di Jiangsu
Inviaci un messaggio adesso!

Seguici: