
Linea di rivestimento professionale dedicata alla produzione e ristrutturazione di carrozzerie di camion, applicabile a vari tipi di camion (camion pesante, camion leggero, camioncino, furgone, cam...
See Details
Yueze Environmental Protection fornisce soluzioni complete e conformi per il trattamento delle superfici industriali con tecnologia professionale e pregevole fattura.
 Ottieni richieste
2026-08-07
Rivestimento elettroforetico , spesso chiamato e-coating o elettrocoating, è un processo di applicazione della vernice che utilizza una corrente elettrica per depositare particelle di vernice cariche su un substrato metallico immerso in un bagno di rivestimento a base d'acqua. Il campo elettrico spinge le particelle di vernice verso il pezzo in lavorazione, creando una pellicola uniforme e sottile che ricopre ogni superficie, comprese le aree incassate, i bordi, i fori filettati e le cavità interne che la verniciatura a spruzzo spesso non riesce a cogliere del tutto.
Questo processo viene eseguito su un Linea di rivestimento elettroforetico , un sistema di produzione automatizzato che sposta le parti attraverso le fasi di pulizia, pretrattamento, rivestimento, risciacquo e indurimento in sequenza. Queste linee sono ampiamente utilizzate nella produzione automobilistica, di elettrodomestici e di apparecchiature industriali perché combinano un'elevata consistenza di copertura con una forte resistenza alla corrosione, ottenendo spesso variazioni di spessore del film entro pochi micron su un'intera parte.
In breve, il rivestimento elettroforetico riguarda meno la spruzzatura di vernice su una superficie e più l'uso dell'elettrochimica per applicare una pellicola controllata e autolimitante su ogni area conduttiva di una parte, motivo per cui è diventato il metodo di finitura predefinito per le parti che devono sopravvivere ad anni di esposizione ambientale.
Per capire perché il rivestimento elettroforetico produce risultati così coerenti, è utile osservare l'elettrochimica sottostante. Le particelle di resina della vernice sono formulate per trasportare una carica elettrica quando disperse in acqua. Quando viene applicata una tensione di corrente continua tra il pezzo e un elettrodo all'interno del bagno, queste particelle cariche migrano attraverso il liquido verso la superficie caricata in modo opposto, un fenomeno noto come elettroforesi.
Quando le particelle di vernice raggiungono la superficie metallica, perdono la loro carica e si coagulano in una pellicola solida. Questo film è elettricamente isolante, quindi man mano che si ispessisce, resiste sempre più all'ulteriore flusso di corrente in quell'area. Il risultato pratico è a processo di deposizione autolimitante : i punti sottili continuano ad attrarre la vernice più velocemente delle aree già rivestite, uniformando naturalmente lo spessore del film su tutta la parte senza l'intervento dell'operatore.
La verniciatura a spruzzo convenzionale dipende fortemente dall'abilità dell'operatore e dall'angolazione della pistola, che può lasciare una copertura sottile negli angoli o nelle cavità. Poiché il rivestimento elettroforetico è regolato dalla resistenza elettrica anziché dalla spruzzatura in linea di vista, raggiunge le sezioni scatolari, i cordoni di saldatura e i fori con la stessa efficacia con cui riveste i pannelli esterni piatti.
Nell'elettrorivestimento catodico, il pezzo funge da catodo, attirando particelle di vernice caricate positivamente. Questo metodo è la scelta dominante nella produzione automobilistica perché produce una resistenza alla corrosione superiore, rendendolo lo standard per i pannelli della carrozzeria dei veicoli, i componenti del telaio e le parti del sottoscocca che sono esposte costantemente all'umidità, al sale stradale e agli sbalzi di temperatura.
Nell'elettrorivestimento anodico, il pezzo funge da anodo, attirando particelle caricate negativamente. Sebbene sia meno resistente alla corrosione rispetto ai sistemi catodici, il rivestimento anodico ha generalmente un costo inferiore e rimane adatto per parti industriali generiche che non devono affrontare le stesse esigenze di esposizione dei componenti automobilistici, come alloggiamenti di apparecchiature interne o dispositivi metallici poco utilizzati.
La decisione in genere dipende dall'ambiente di utilizzo finale del componente. Le parti destinate all'esposizione esterna, all'elevata umidità o al contatto con la strada giustificano quasi sempre il costo aggiuntivo dei sistemi catodici, mentre i componenti interni o a bassa esposizione possono spesso ottenere prestazioni accettabili con il rivestimento anodico a costi operativi inferiori.
An linea di rivestimento elettroforetico è un sistema completamente integrato anziché una singola macchina, che combina più fasi del processo per garantire un rivestimento uniforme e privo di difetti su ogni parte che lo attraversa. Ogni fase svolge un ruolo distinto nella preparazione, rivestimento e finitura della superficie metallica.
| Palcoscenico | Scopo |
|---|---|
| Sgrassaggio | Rimuove oli e residui di lavorazione dalla superficie metallica |
| Pretrattamento/fosfatazione | Crea un rivestimento di conversione che migliora l'adesione della vernice e la resistenza alla corrosione |
| Bagno di elettrodeposizione | Deposita un film di vernice uniforme utilizzando la corrente elettrica |
| Risciacquo per ultrafiltrazione | Recupera i solidi di vernice in eccesso e risciacqua via le particelle sciolte |
| Forno di polimerizzazione | Polimerizza a caldo il film di vernice per ottenere la massima durezza e resistenza chimica |
I sistemi di trasporto o di sollevamento automatizzati in genere spostano le parti attraverso ciascuna fase secondo un ciclo fisso, consentendo ai produttori di mantenere una produttività costante e una qualità di rivestimento ripetibile su grandi cicli di produzione. I tempi di ciclo variano in base alle dimensioni del pezzo e al design della linea, ma molte linee di produzione sono progettate per elaborare diverse centinaia di pezzi per turno mantenendo tolleranze strette sullo spessore del film.
Le linee di rivestimento elettroforetico vengono utilizzate in un'ampia gamma di settori produttivi in cui qualità di finitura costante e resistenza alla corrosione sono requisiti fondamentali per il prodotto finito. La configurazione specifica della linea, la chimica del bagno e il tempo di ciclo sono generalmente adattati alla geometria della parte e ai requisiti prestazionali di ciascun settore.
| Industria | Applicazione tipica |
|---|---|
| Automobilistico | Pannelli della carrozzeria, parti del telaio e componenti del sottoscocca |
| Elettrodomestici | Involucri metallici per lavatrici, frigoriferi e forni |
| Mobili | Strutture metalliche per mobili da ufficio e da esterno |
| Attrezzature industriali | Alloggiamenti di macchinari e componenti strutturali metallici |
| Involucri elettrici | Armadi e pannelli che richiedono protezione dielettrica e resistenza alla corrosione |
Anche ben progettato linea di rivestimento elettroforetico possono produrre difetti se la chimica del bagno, la tensione o la qualità del pretrattamento si discostano dalle specifiche. Comprendere i problemi più comuni aiuta i produttori a impostare migliori controlli di processo fin dall'inizio.
Le bolle di gas generate durante l'elettrolisi possono rimanere intrappolate sulla superficie della parte, lasciando piccoli fori nella pellicola polimerizzata. Gli angoli corretti di inclinazione delle parti e l'aumento controllato della tensione durante i primi secondi di immersione aiutano la fuoriuscita del gas prima che rimanga intrappolato nella pellicola di formazione.
Sebbene il rivestimento elettrolitico sia intrinsecamente autolimitante, una scarsa agitazione del bagno o una conduttività incoerente possono comunque causare variazioni di spessore. La filtrazione regolare del bagno e il monitoraggio della conduttività mantengono prevedibili i tassi di deposizione nell'intero serbatoio.
Recessi profondi o cavità completamente chiuse possono schermare determinate superfici dal campo elettrico, risultando in un rivestimento sottile o mancante all'interno di tali aree. I progettisti di linea risolvono questo problema regolando l'orientamento delle parti, aggiungendo fori di drenaggio o aumentando il tempo di permanenza per le parti geometricamente complesse.
I produttori che valutano una linea di rivestimento elettroforetico dovrebbero considerare la capacità del bagno, la velocità del trasportatore e il numero di fasi di pretrattamento in base alle dimensioni della parte, al volume di produzione e ai requisiti di finitura. Le aziende che producono apparecchiature di rivestimento, come Yueze, progettano linee che possono essere adattate da piccole officine a sistemi di livello automobilistico ad alto volume.
I fattori chiave includono in genere la precisione del controllo della temperatura del bagno, la regolazione della tensione per uno spessore costante della pellicola e l'efficienza del sistema di risciacquo, poiché queste variabili influiscono direttamente sull'uniformità del rivestimento e sulle prestazioni di corrosione a lungo termine delle parti finite. Gli acquirenti dovrebbero anche valutare la facilità con cui la linea si integra con le fasi di pretrattamento o verniciatura a polvere esistenti, dal momento che molte strutture eseguono l’elettrorivestimento come una fase all’interno di un più ampio processo di finitura a più fasi.
I requisiti relativi al consumo energetico e al trattamento delle acque reflue rappresentano ulteriori considerazioni pratiche, poiché le linee di rivestimento elettroforetico comportano il riscaldamento continuo del bagno, l'utilizzo dell'acqua di risciacquo e i sistemi di ultrafiltrazione che necessitano di manutenzione continua per funzionare in modo efficiente per tutta la vita dell'apparecchiatura.
Comprendere questi fondamenti aiuta i produttori a valutare se una linea di rivestimento elettroforetico è adatta ai loro obiettivi di produzione, in particolare quando la resistenza alla corrosione, l'uniformità della finitura e la durabilità a lungo termine delle parti sono le massime priorità.
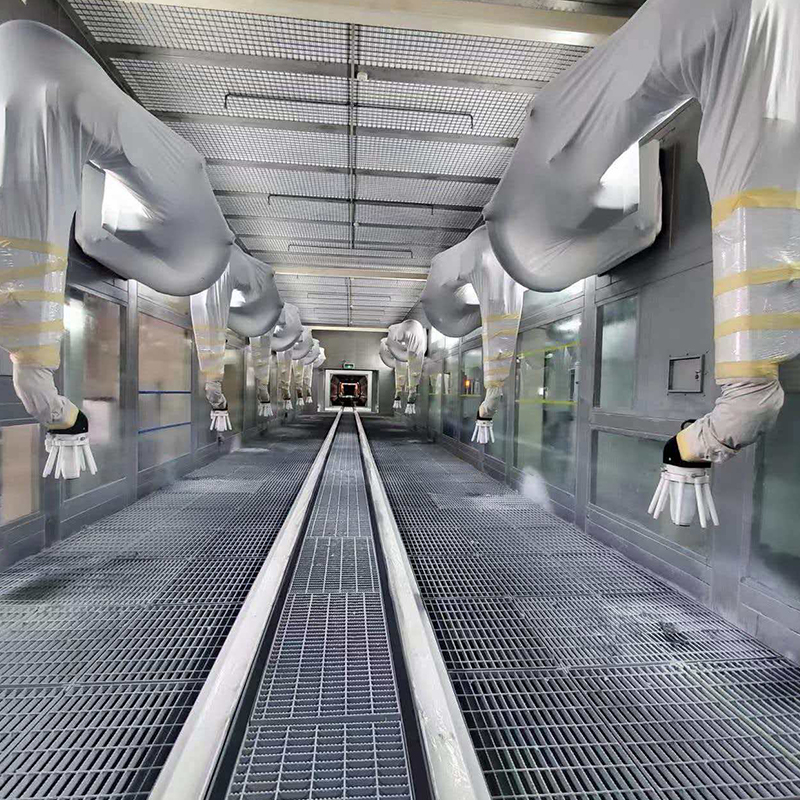
Linea di rivestimento professionale dedicata alla produzione e ristrutturazione di carrozzerie di camion, applicabile a vari tipi di camion (camion pesante, camion leggero, camioncino, furgone, cam...
See Details
Linea di rivestimento elettroforetico professionale appositamente progettata per veicoli elettrici (EV), applicabile a vari tipi di veicoli elettrici (veicoli elettrici passeggeri, veicoli elettric...
See Details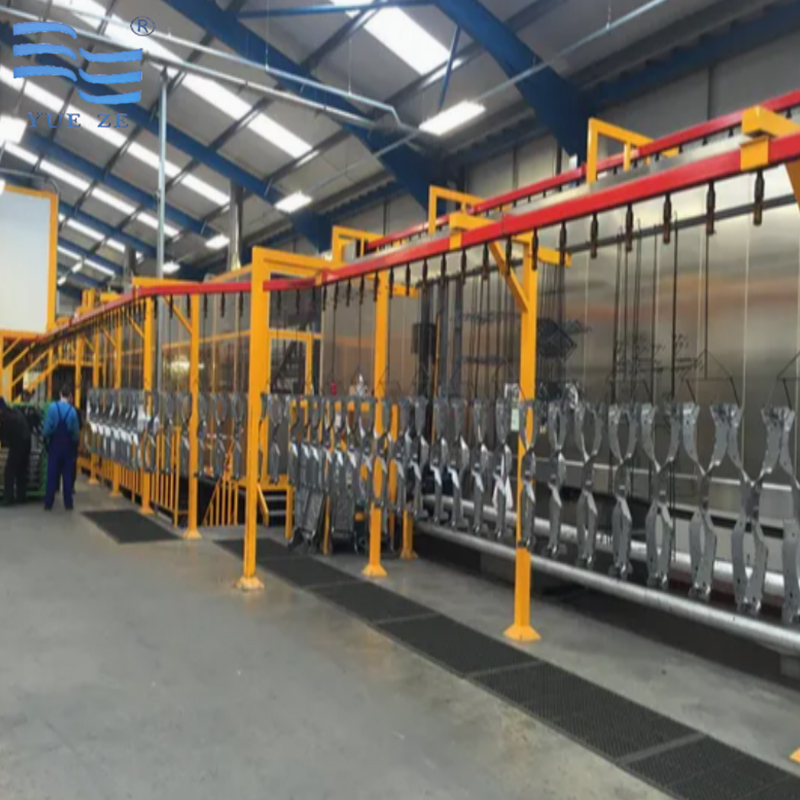
Una linea di rivestimento elettroforetico è un sistema automatico completo di trattamento superficiale. Attraverso la deposizione elettroforetica, sulla superficie del metallo si forma un rivestime...
See Details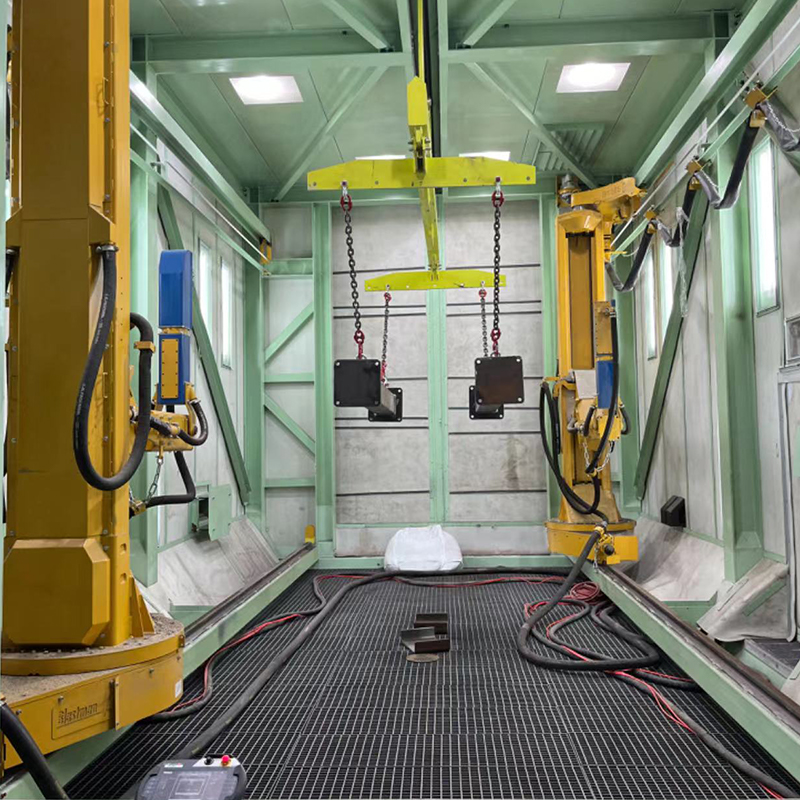
Linea di rivestimento professionale appositamente progettata per pezzi fusi di grandi dimensioni e parti di autocarri pesanti, applicabile a vari pezzi fusi di grandi dimensioni (getti di ingegneri...
See Details
Linea di rivestimento a spruzzo professionale appositamente progettata per la produzione e la ristrutturazione di ruote per auto, applicabile a vari tipi di ruote per auto (ruote in acciaio, ruote ...
See Details
Sistema di trasporto automatico montato a pavimento, azionato elettricamente con potenza stabile, con tipologie principali tra cui trasportatore a nastro, a rulli e a catena. È progettato con una s...
See DetailsCostruisci il tuo sistema di rivestimento industriale personalizzato
Inviaci le informazioni sul pezzo, la capacità produttiva, il processo di rivestimento, la disposizione dell'officina e i requisiti ambientali. Yueze ti aiuterà a valutare il tuo progetto e a sviluppare una soluzione adeguata di rivestimento, trasporto, essiccazione e trattamento ambientale.
Menù principale
Prodotti
Contattaci
Indirizzo dell'azienda:
N. 12, Park Avenue, parco industriale di Shanggang, Jianhu, città di Yancheng, provincia di Jiangsu
Inviaci un messaggio adesso!

Seguici: