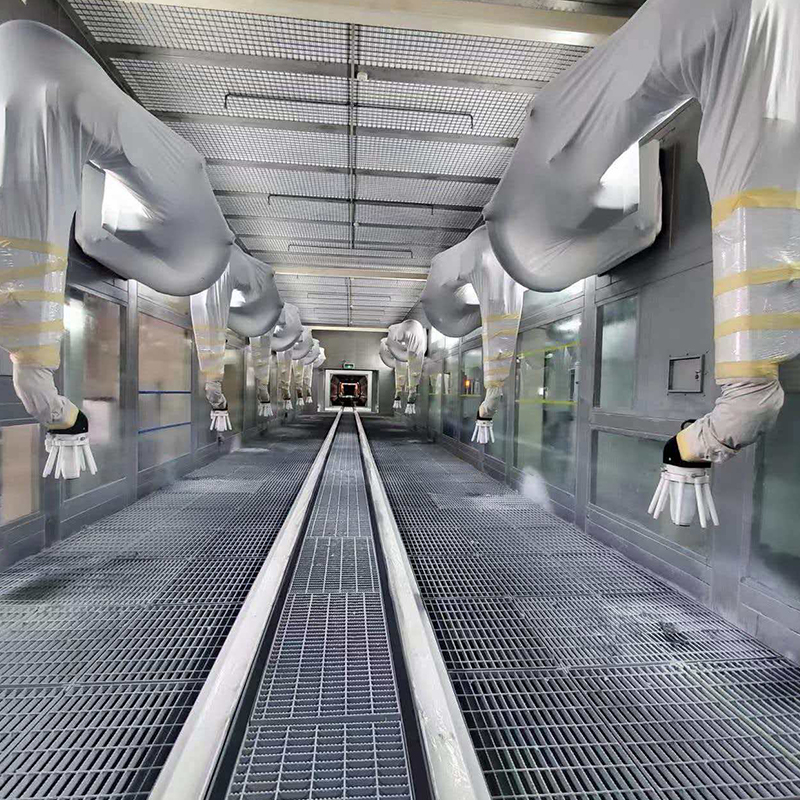

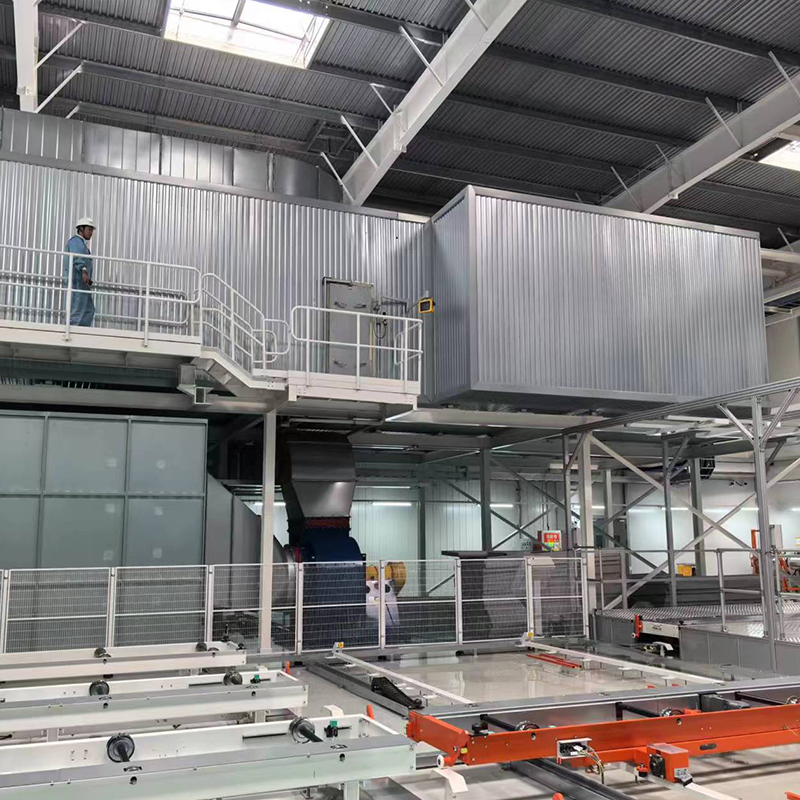

Come Linea di automazione tavole a rulli Produttore e Linea di automazione tavole a rulli fabbrica, Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. situata a Yanchen, Jiangsu, Cina, con una superficie di 35.000 metri quadrati e un capitale registrato di 58 milioni di yuan, oltre 40 anni di esperienza in linee di verniciatura a polvere; linee di assemblaggio per auto elettriche; linee di produzione per autobus a cassetto; linee di verniciatura a spruzzo per contrappesi automobilistici; cabine di verniciatura e cottura per carrozzerie automobilistiche; sale di rettifica per pezzi di grandi dimensioni; cabine di verniciatura e cottura; attrezzature per il trattamento dei gas di scarico; nuove serie di essiccazione a infrarossi ad alta radiazione; serie di trasporto automatico per logistica di contrappesi; e così via.
Nel 2014, siamo stati la prima fabbrica a creare una linea di verniciatura automatica a sospensione per blocchi di contrappeso in ghisa, inclusa una serie completa di progetti dalla finitura e lucidatura delle fusioni alla linea di verniciatura di fondo + finitura delle fusioni. I prodotti coprono diversi processi di verniciatura per pezzi grandi, medi e piccoli. I progetti sono distribuiti in varie province del paese e in molti paesi. Ci sono molti risultati significativi e una ricca esperienza nel settore. Disponiamo di strutture perfette per fornire attrezzature di qualità garantita alla nostra rete globale di clienti. La maggior parte delle nostre macchine è appositamente personalizzata per soddisfare i requisiti di lavorazione più impegnativi dei clienti. Le nostre capacità di sviluppo e progettazione ci consentono di rispondere rapidamente ed efficacemente alle esigenze dei clienti. Le nostre capacità di sviluppo e progettazione ci consentono di rispondere rapidamente ed efficacemente alle esigenze dei clienti. Aspettiamo la vostra visita e collaborazione!
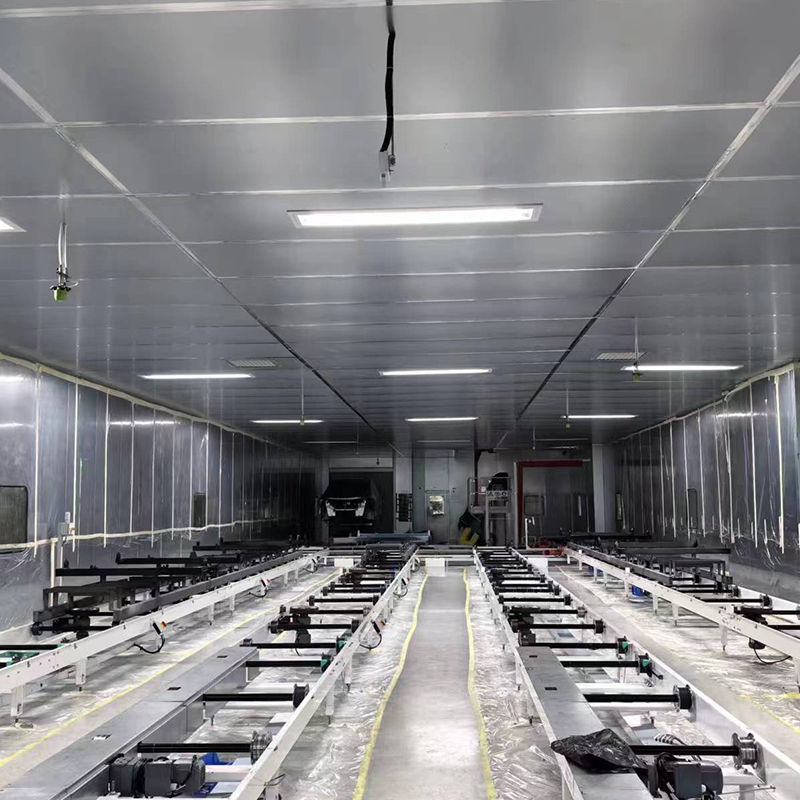
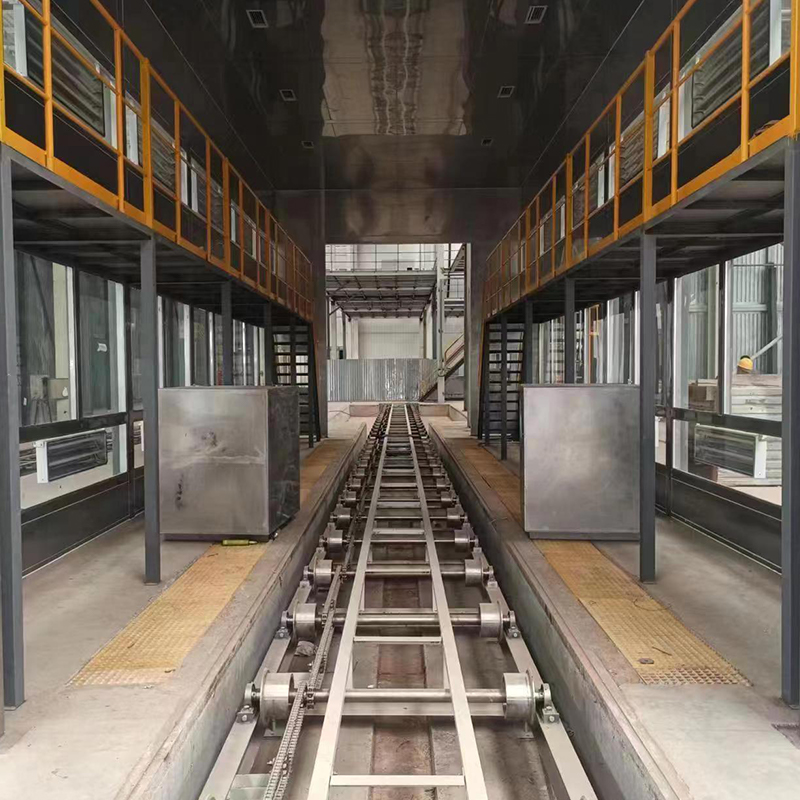
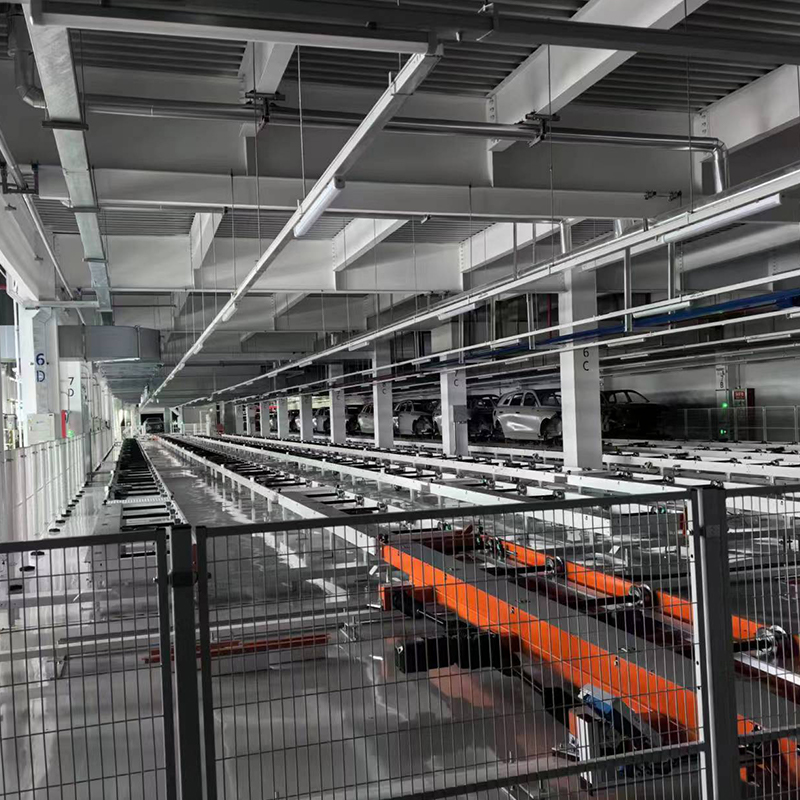
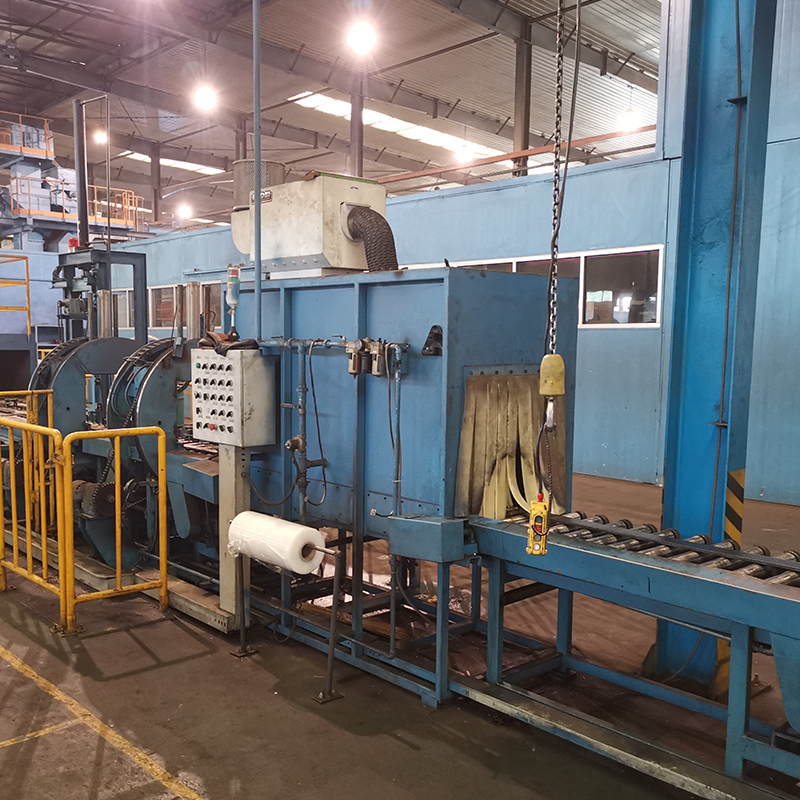
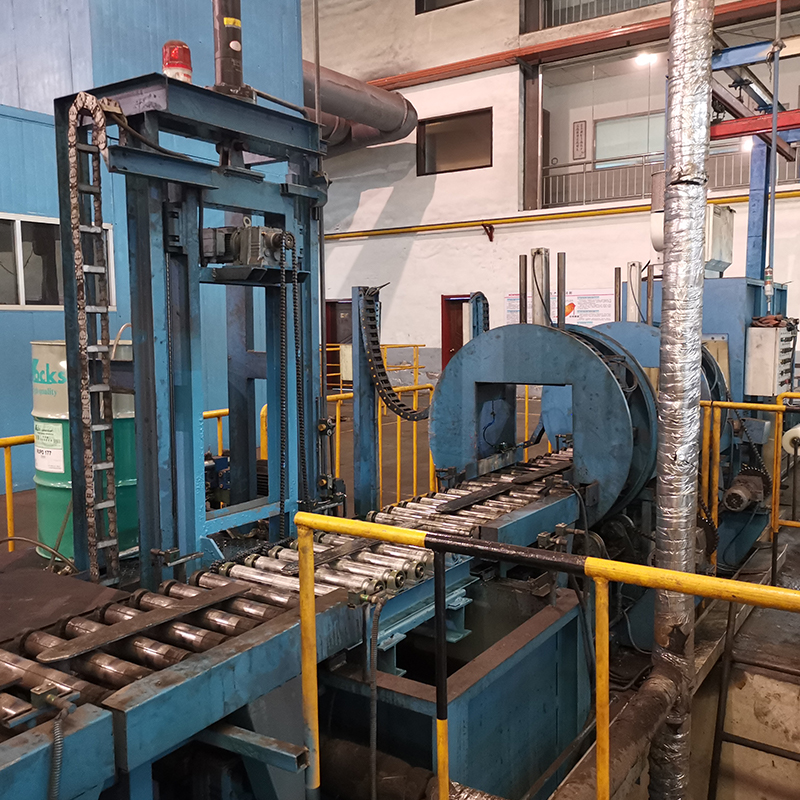
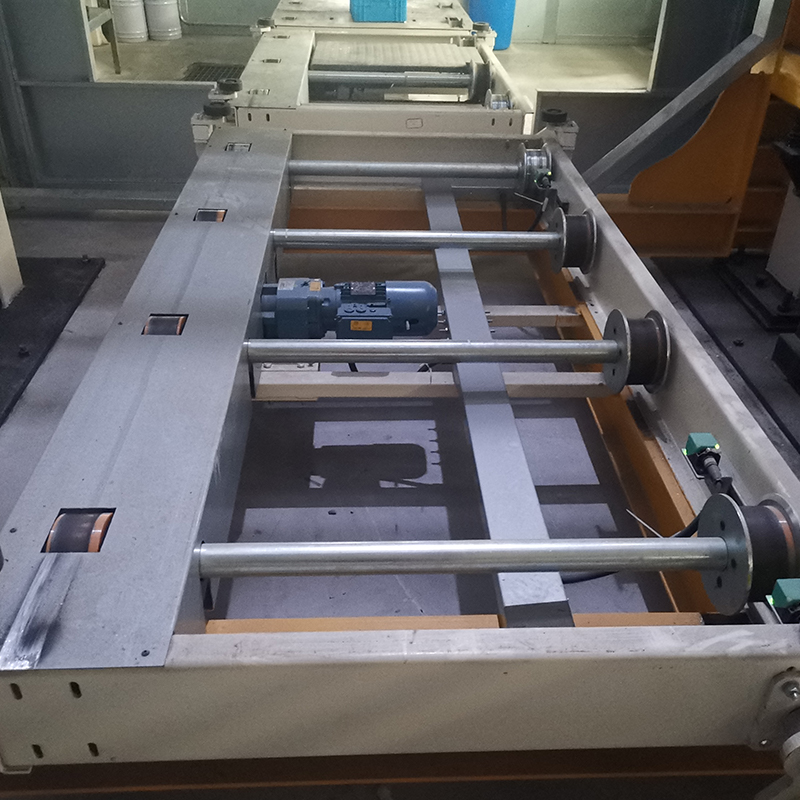
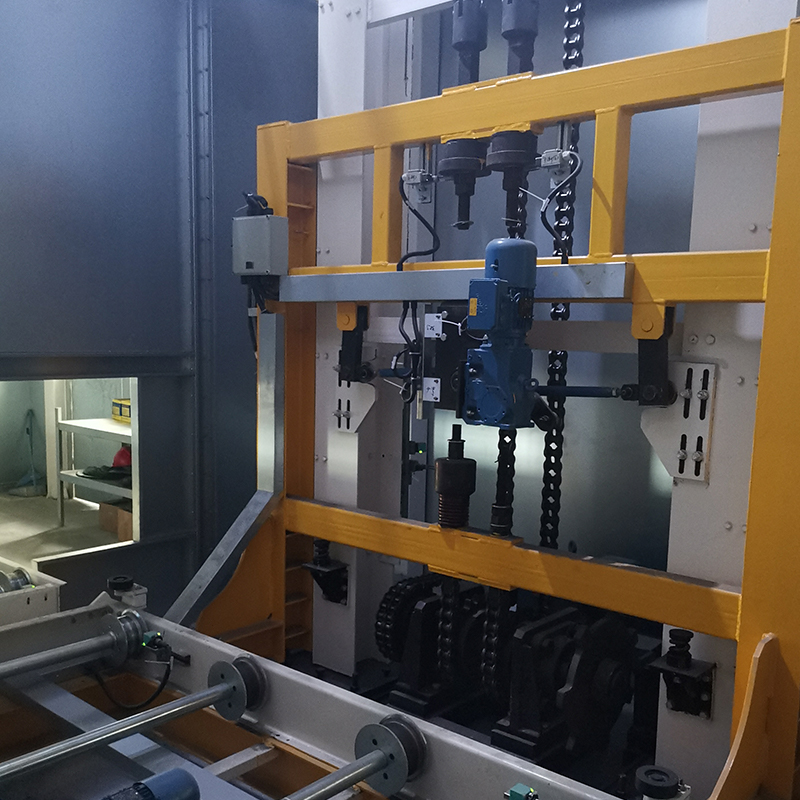
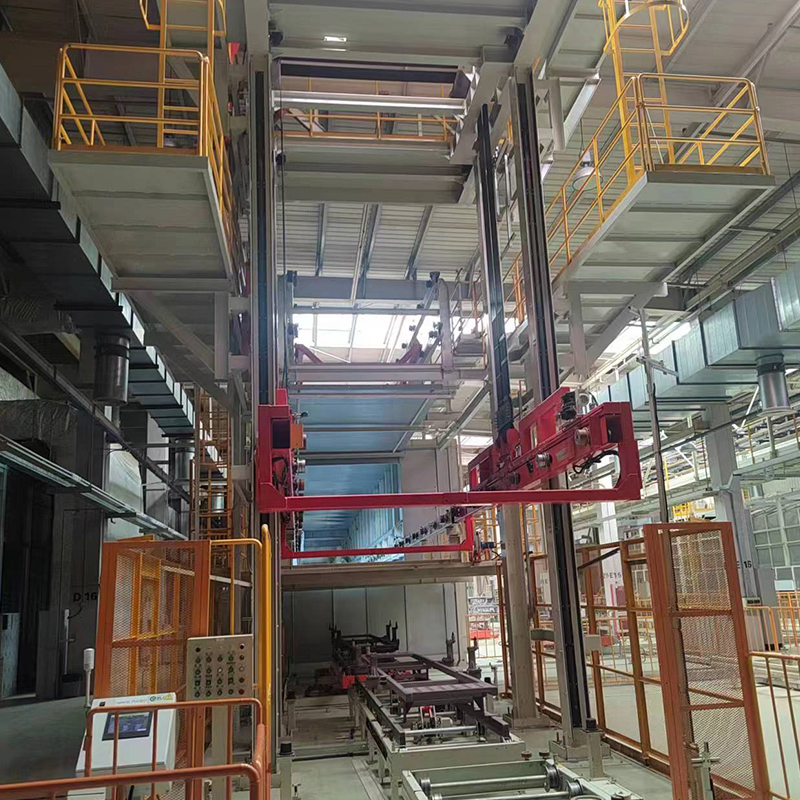
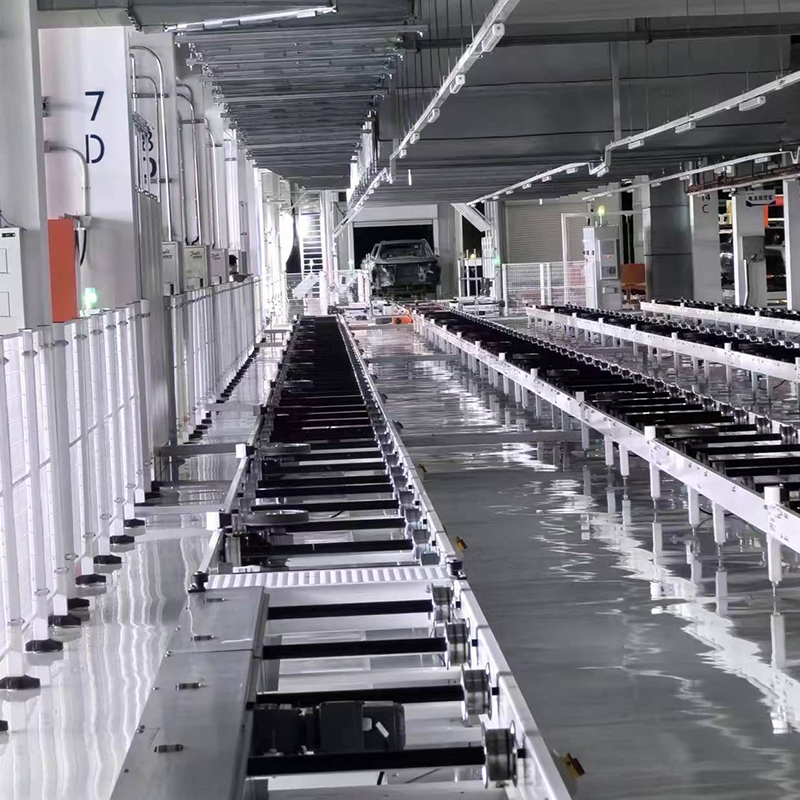
Linea di automazione della tavola a rulli, azionata elettricamente con potenza stabile, composta principalmente da rulli in acciaio di alta qualità, motore di azionamento e sistema di controllo intelligente. Adotta un'installazione a pavimento, salvaspazio e facile da integrare con il layout dell'officina, con velocità di trasporto regolabile, forte capacità di carico, funzionamento regolare e silenzioso, adatto per il trasporto continuo di vari materiali (parti, pacchi, pezzi pesanti) e supporta la personalizzazione non standard in base alla velocità di trasporto, al carico e allo spazio in loco.